近年来,山西焦煤西山煤电斜沟选煤厂把质量管控落到生产作业的每一个环节。斜沟矿作为山西焦煤唯一的千万吨级矿井,井下工作面多、原煤质量变化大,洗选调控难度高。该厂构建起从毛煤入厂筛分、原煤分级洗选、产品分步脱水,到最终产品配仓、配装外运的全链条煤质管控体系,坚持“以稳定率保合格率,向综合产率要效益”,在产品合格临界区间精细调控,统筹兼顾产品质量与生产效益。
源头把控:关口前移,守好“第一道防线”
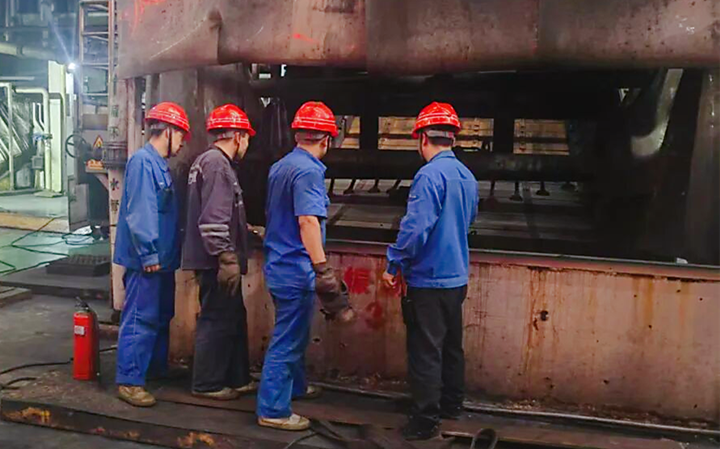
准备车间内,巡检工杨晓亮弯腰从手选皮带上拣出一截锚杆,投入杂物箱;不远处的除铁器上,铁丝、铁片被牢牢吸附。这里是洗选生产的前置关口。
“一块大矸石、一短截铁丝,一旦进入生产系统,就可能卡堵筛分、破碎设备,影响整个洗选工况。”准备车间负责人郑晓东介绍。该厂推动煤质管控关口前移,积极对接矿井生产、地测等部门,建立信息互通机制,加大原煤质检频次,通过筛分浮沉试验及时掌握井下煤质变化,实现“源头预判、前置管控”。同时,聚焦“控矸、控粒、除杂”重点,落实定岗巡检、随见随清机制,严格执行筛分、破碎标准化作业,将入洗原煤粒度严格控制在150mm以内。通过前置除杂和粒度管控,超限大矸捡出量同比增加约49%,设备卡堵故障频次同比下降约20%,有效减少非计划停机。
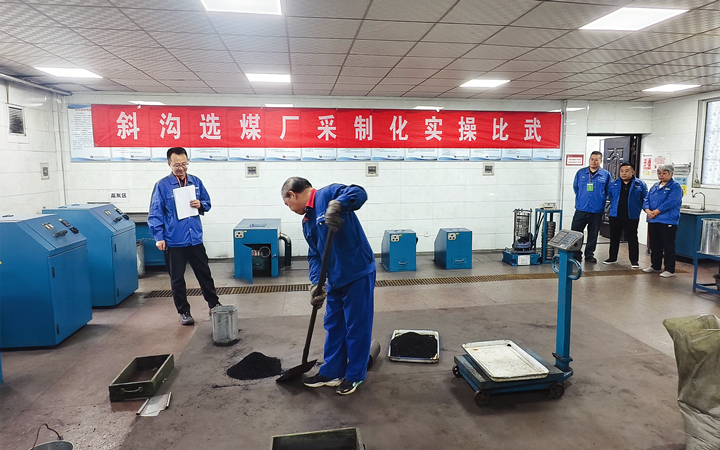
过程精控:锁定区间,把牢“洗选质量关”
走进厂调度集控室,密控司机紧盯屏幕上跳动的密度曲线,根据原煤煤质动态及时调整主洗分选密度。该厂推行“精准压线”管控:精煤灰分考核区间为10.50%—11.00%,稳定率控制在10.80%左右,既不超限,又不过剩。
“质量过剩也是浪费,我们要的是稳定合格,不是盲目拔高。”洗煤车间主任刘小会说。由于井下采掘衔接变化频繁,分选密度调整稍慢,指标就容易出现偏离。想要将灰分稳稳压在合理区间,考验的是操作人员的技术水平和现场管理水平。该厂实时跟踪原煤品质变化,动态调整配比、密度、压力、处理量等参数,确保分选指标稳定可控。
设备管控上,该厂实施多项优化改造:改造脱泥筛筛后冲水、加装导料板,重介系统工况失衡恢复时间由1小时压缩至10分钟以内;调整分级、浓缩旋流器压力和加药频次,絮凝剂单耗下降18%;优化压滤作业流程,外销动力洗混煤产品水分稳定在10%以下。
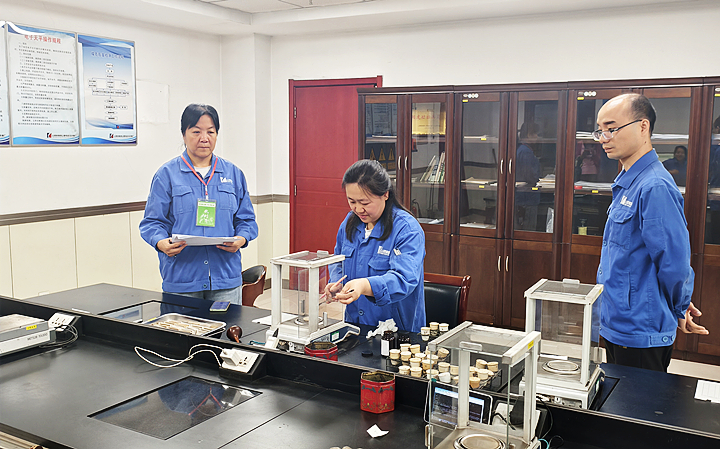
数据赋能:采制联动,畅通“产销协同链”
煤质化验室里,刚采回的煤样经过破碎、缩分、烘干、化验等环节,数据实现一键上传,调度集控室显示屏上同步弹出最新灰分、水分指标。该厂依托自动化采样系统,及时准确反馈洗选产品指标,形成“日调度、月分析”的闭环管理模式,并以市场反馈为导向,完善可追溯的煤质台账,分季节、分时段动态调整生产指标控制范围。装车外运前,结合产品质量数据与库存情况精准计算配装比例,保障外销产品数质量稳定。
外运严控:标准装车,守好“最后一公里”
装车站现场,装车员紧盯移动溜槽、均匀配煤、精准平煤,防范偏载、超载、洒煤等问题。该厂严格执行装车前设备排查、装车中均匀配煤、装车后对标纠偏的全链条管控,着力破解装车不均、超偏载、冻车等常见问题。经过现场监督、问题整改,装车通病整改率达到100%,外运商品煤合格率保持100%。
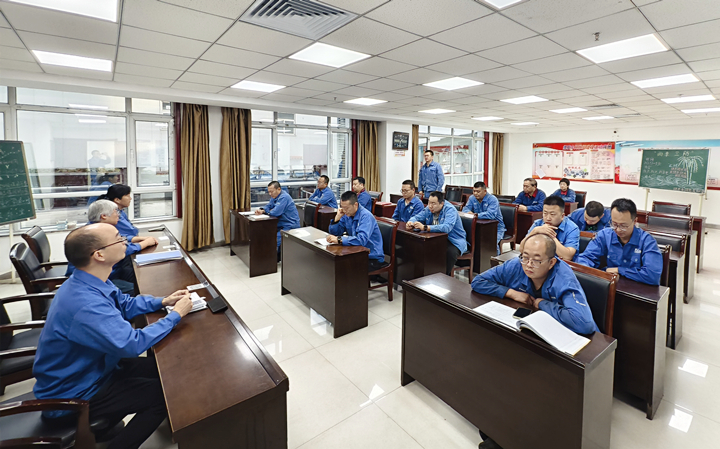
考核跟踪:全员参与,织密“质量责任网”
煤质管控,关键在人。该厂将产品质量管控纳入安全生产核心绩效考核体系,由分管厂领导牵头,组织各车间、部室专业技术人员定期研讨、分析并解决生产质量问题。把质量管控任务分解落实到各岗位,形成层层负责、逐级把关的网格化管理体系。对质量管控到位、指标创优的予以正向激励;对违规操作、质量不达标、造成效益损失的严肃追责,调动全员抓质量、控品质、提效益的主动性和积极性。
“煤质就是企业的生命线,守好煤质临界区间,做实全链条管控,是我们应对市场挑战、提升核心竞争力的必由之路。”斜沟选煤厂党总支书记、厂长牛向阳表示,下一步,该厂将持续深耕精益化管理,优化质量管控流程,推动煤质、产率、效益同步提升。